Technische Ratgeber 7 Min. Lesezeit
Brückenkran-Fertigung: Wie ein Kran Schritt für Schritt entsteht
Von der Statik über das Strahlen bis zur Werksprüfung: die Stationen der Brückenkran-Fertigung, was dabei jeweils geprüft wird und wie Sie als Käufer die Fertigungsqualität beurteilen.
Ervan Cranes Engineering

Die Brückenkran-Fertigung reicht von der Konstruktion über Zuschnitt und Schweißen der Kranträger, die Montage von Kopfträgern und Laufkatze, Beschichtung und Elektrik bis zu Werksprüfungen und Versand. Jede Station hat eigene Qualitätsprüfungen. Wer sie kennt, kann die Fertigungsqualität beurteilen, bevor der Kran auf der Baustelle ankommt.
Brückenkran-Fertigung Schritt für Schritt
Vom Auftrag bis zum Versand durchläuft ein Kran typischerweise diese Stationen:
- Technische Klärung: Last, Spannweite, Hubhöhe, Einstufung, Geschwindigkeiten, Steuerung, Energiezuführung, Umgebung und Gebäudedaten werden in einer technischen Spezifikation festgelegt.
- Konstruktion: Tragwerks- und Triebwerksberechnung, Zeichnungen, Stromlaufpläne und Stückliste.
- Werkstoffe: Bleche und Profile nach Güte beschafft und im Wareneingang geprüft.
- Zuschnitt: Bleche auf Maß geschnitten, Schweißfugen vorbereitet.
- Trägerbau: Kastenträger aus Stegen, Gurten und Schotten geschweißt oder Walzprofile vorbereitet.
- Maßkontrolle: Überhöhung, Geradheit und Hauptmaße gemessen.
- Kopfträger: Laufräder, Lager und Fahrantriebe montiert.
- Laufkatze und Hubwerk: Seil oder Kette, Unterflasche, Bremsen und Endschalter montiert.
- Oberflächenschutz: Strahlen und ein auf die Umgebung abgestimmtes Beschichtungssystem.
- Elektrik: Schaltschrank, Verdrahtung und Schutzeinrichtungen.
- Werksprüfung: Probemontage, Funktionsprüfungen und Dokumentation.
- Verpackung und Versand: Teile gekennzeichnet, geschützt und verladen.
Konstruktion: Der Kran entsteht zuerst auf dem Papier
Ein großer Teil der Qualität steht fest, bevor das erste Blech geschnitten wird. Auf Basis der Spezifikation dimensionieren die Konstrukteure Kranträger, Kopfträger und Triebwerke. Grundlage für das Tragwerk ist in Europa üblicherweise die Normenreihe EN 13001 zusammen mit EN 15011 für Brücken- und Portalkrane; sie deckt statische Festigkeit, Ermüdung und die Beulsicherheit dünner Bleche ab.
Wichtigste Eingangsgröße ist die Einstufung: wie viele Lastspiele oder Betriebsstunden der Kran erreichen wird und mit welchem Anteil der Nennlast. Deshalb können zwei Krane mit gleicher Tragfähigkeit und Spannweite deutlich unterschiedlich schwer und teuer sein. Die Systeme von FEM, ISO und CMAA erläutert unser Beitrag zur Kran-Einstufung.
Auch die Durchbiegung wird nachgewiesen – eine Frage der Steifigkeit, nicht der Festigkeit. Ein ausreichend fester Träger kann sich trotzdem so stark durchbiegen, dass die Katze bergauf fährt. Deshalb erhalten Kranträger eine Überhöhung, meist bemessen für die Durchbiegung aus Eigengewicht und einen Teil der Nutzlast. Am Ende stehen Werkstattzeichnungen, Stückliste, Stromlaufpläne und eine Risikobeurteilung nach EN ISO 12100.
Werkstoffe, Zuschnitt und Kranträger schweißen
Werkstoffe
Kranstahlbau entsteht meist aus Baustählen wie S235 und S355 nach EN 10025-2. Bewährt hat sich, Hauptbleche mit Abnahmeprüfzeugnis 3.1 nach EN 10204 zu beschaffen, damit Güte und Eigenschaften bis zur Schmelze rückverfolgbar sind. Bei Kranen in kalter Umgebung ist die Zähigkeitsgüte des Stahls so wichtig wie seine Festigkeit.
Kastenträger oder Walzprofil?
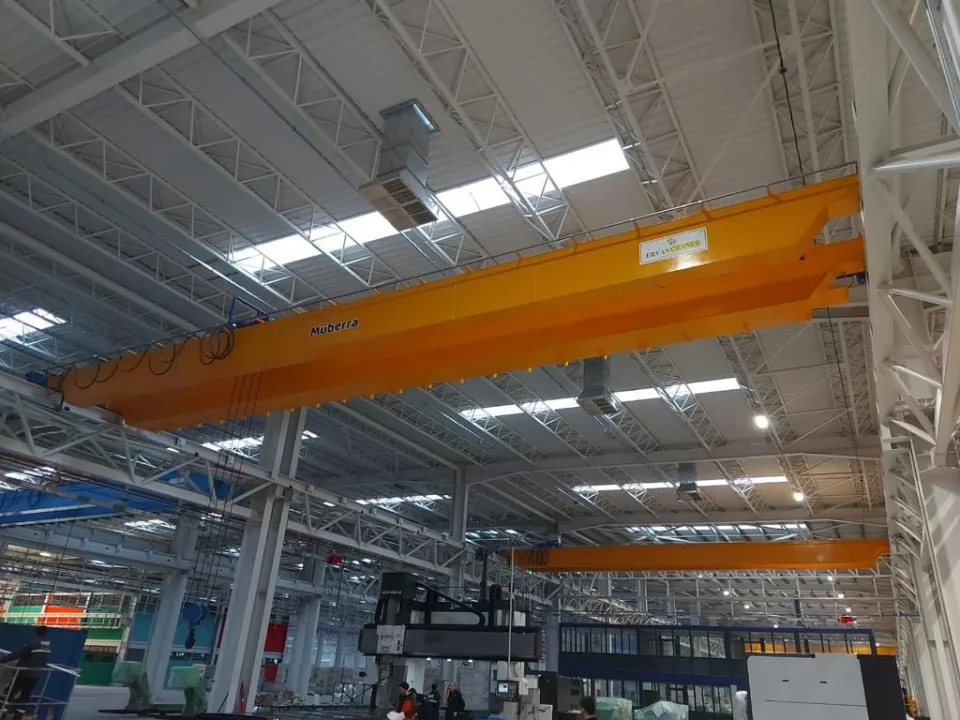
Einträgerkrane mit moderater Spannweite nutzen oft ein gewalztes I-Profil, bei Bedarf mit aufgeschweißten Lamellen verstärkt. Größere Spannweiten und Zweiträgerkrane erhalten in der Regel geschweißte Kastenträger: zwei Stegbleche, Ober- und Untergurt sowie innere Schotte, die den Querschnitt formstabil halten. Hohe Träger brauchen zusätzlich Längssteifen gegen Stegbeulen.
Zuschnitt, Schweißen und Prüfung
Bleche werden thermisch geschnitten – mit Plasma, autogen oder per Laser – und dort angefast, wo durchgeschweißte Nähte gefordert sind. Der Träger wird in einer Vorrichtung geheftet und nach einem Schweißfolgeplan geschweißt, um den Verzug zu beherrschen. Schweißer mit Prüfung nach EN ISO 9606-1 und nach EN ISO 15614-1 qualifizierte Verfahren gelten im Kranbau als gute Praxis.
Der Prüfumfang richtet sich nach der Bedeutung der Naht. Alle Nähte werden sichtgeprüft; kritische Stumpfnähte, etwa im Zuggurt, werden typischerweise mit Ultraschall geprüft, bei Rissgefahr an der Oberfläche kommt die Magnetpulverprüfung hinzu. Nach EN 13001-3-1 hängt die angesetzte Ermüdungsfestigkeit eines Kerbdetails von der Bewertungsgruppe nach EN ISO 5817 ab – die geforderte Gruppe und der Prüfumfang gehören deshalb in die Zeichnung.
Überhöhung, Geradheit und Rechtwinkligkeit
Nach dem Schweißen wird jeder Träger vermessen: Überhöhung, Geradheit in der Draufsicht und die Lage der Auflagen für die Katzschienen. Die Überhöhung entsteht in der Fertigung, meist durch bogenförmig zugeschnittene Stegbleche; der fertige Träger wird nicht nachträglich gebogen.
Werden Träger und Kopfträger verbunden, muss die Kranbrücke rechtwinklig sein. Verglichen werden die beiden Diagonalen des Brückenrahmens, die Spannweite und die Ausrichtung der Laufräder. Eine schiefwinklige Brücke oder falsch ausgerichtete Räder führen zu Schräglauf; Spurkränze und Schienen verschleißen dann schnell. Die Toleranzen ergeben sich aus Konstruktion und Normen, die Ergebnisse gehören in ein Maßprotokoll.
Kopfträger, Laufkatze, Hubwerk und Elektrik
Die Kopfträger nehmen Laufräder, Lager und Fahrantriebe auf, meist Getriebemotoren mit integrierter Bremse. Die Radaufnahmen werden mechanisch bearbeitet, damit die Räder parallel und spurtreu laufen. Die Verbindung zum Kranträger ist häufig verschraubt; so lässt sich die Brücke auch in Teilen versenden.
Einträgerkrane nutzen häufig einen Serien-Seilzug oder -Kettenzug mit Fahrwerk auf dem Unterflansch. Bei Zweiträgerkranen trägt ein Katzrahmen das Hubwerk, entweder als Serienhubwerk oder als offene Winde mit Motor, Getriebe, Seiltrommel und Bremsen. Zur Montage gehören Seileinscherung, Unterflasche, Haltebremsen, Hubendschalter und die Überlastsicherung, die die Maschinenrichtlinie für Krane ab 1000 kg Tragfähigkeit fordert.
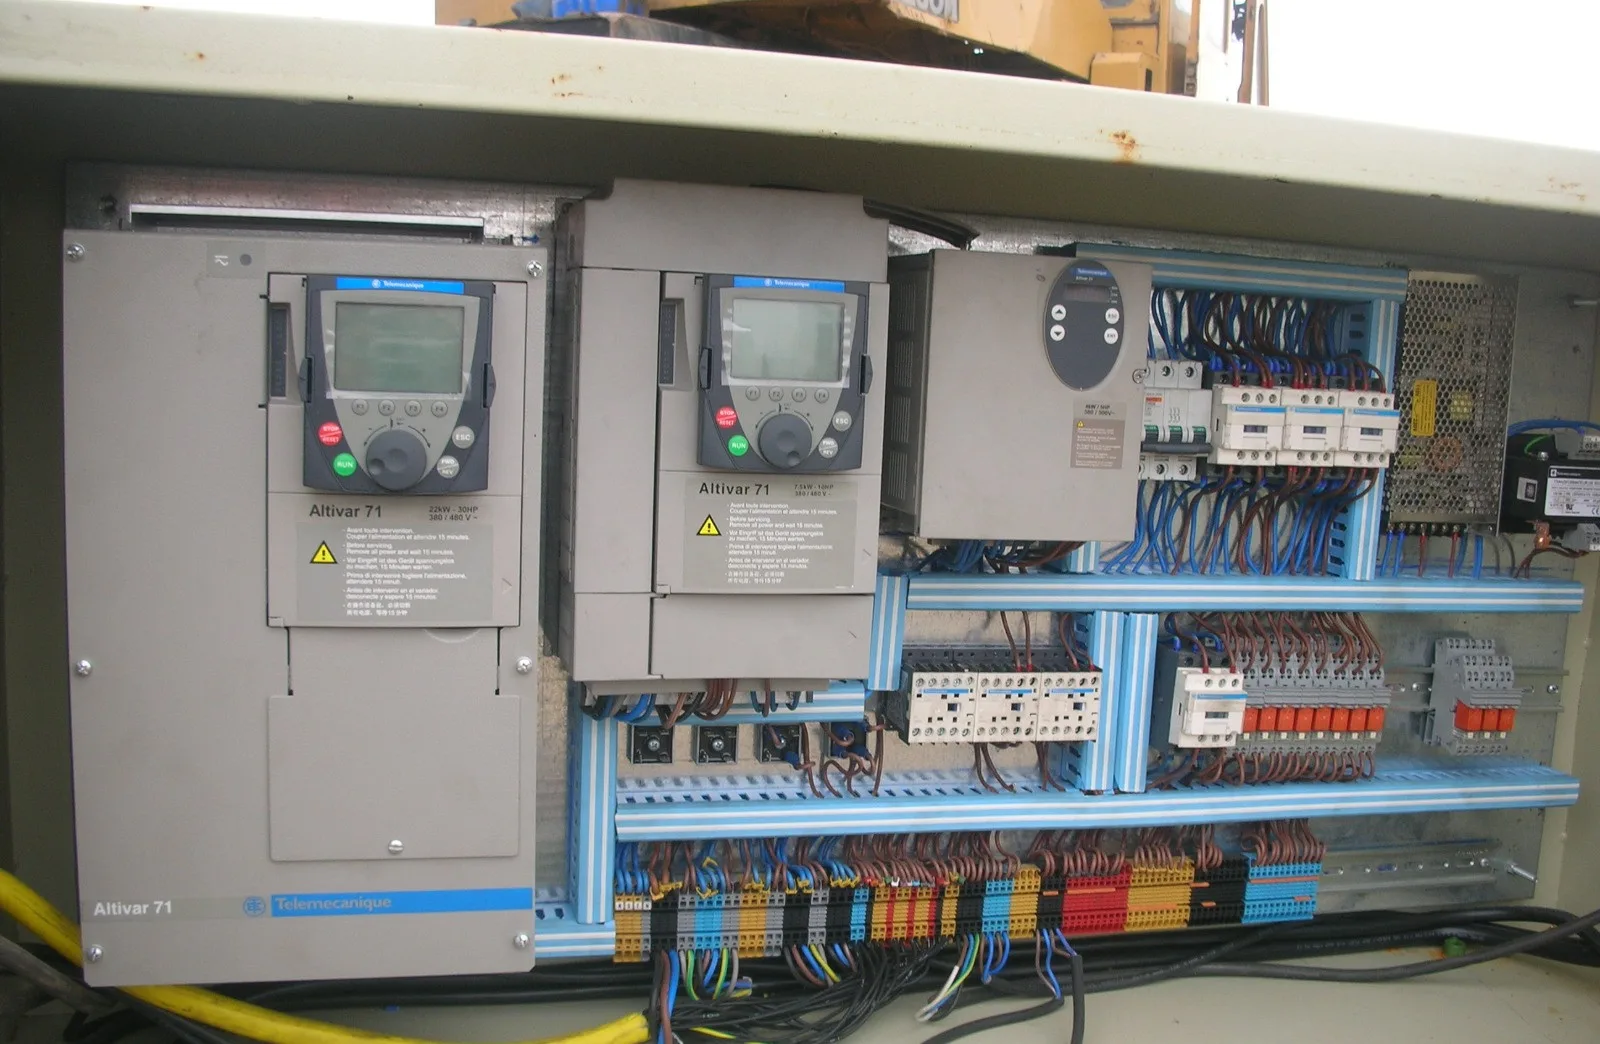
Die elektrische Ausrüstung wird nach EN 60204-32 ausgelegt, typischerweise mit Kranschalter, Netzschütz, Kurzschluss- und Überlastschutz sowie Not-Halt. Vor dem Versand werden die Durchgängigkeit des Schutzleitersystems, der Isolationswiderstand und die Steuerfunktionen geprüft.
Oberflächenvorbereitung und Beschichtung
Eine Beschichtung ist nur so gut wie der Untergrund. Stahl wird üblicherweise auf einen Oberflächenvorbereitungsgrad wie Sa 2½ nach ISO 8501-1 gestrahlt; das entfernt Walzhaut und Rost und schafft die Rauheit, auf der die Beschichtung haftet. Das System aus Grund-, Zwischen- und Deckbeschichtung wird nach der Korrosivitätskategorie des Standorts gemäß ISO 12944 gewählt.
Die Trockenschichtdicke wird gemessen und dokumentiert. Für Krane im Freien, in Häfen und in korrosiven Prozessbereichen vergleicht unser Beitrag Krane im Außenbereich: Korrosionsschutz die Optionen vom Schwerkorrosionsschutz bis zur Feuerverzinkung.
Werksprüfung, Verpackung und Versand
Vor dem Versand wird die Kranbrücke oft probemontiert, um Spannweite, Diagonalen und die Passung der Schraubverbindungen zu bestätigen; die Laufkatze wird verfahren und geprüft. Stöße werden gekennzeichnet, damit das Montageteam sie ohne Rätselraten wieder zusammenfügt. Typische Prüfungen und ihre Nachweise:
| Station | Geprüft wird | Typischer Nachweis |
|---|---|---|
| Werkstoff | Güte, Dicke, Schmelzennummer | Zeugnis 3.1 |
| Schweißen | Nahtmaße, Sichtprüfung, ZfP | Prüfbericht |
| Träger, Brücke | Überhöhung, Geradheit, Diagonalen | Maßprotokoll |
| Beschichtung | Vorbereitungsgrad, Schichtdicke | Beschichtungsprotokoll |
| Elektrik | Schutzleiter, Isolation, Funktionen | Prüfprotokoll |
| Katze, Hubwerk | Bremsen, Endschalter, Überlastsicherung | Funktionsprotokoll |
Die Verpackung richtet sich nach dem Transportweg. Kranträger reisen in voller Länge oder in verschraubten Abschnitten, je nach Transportgrenzen; Motoren, Schaltschränke und Hängetaster werden gegen Feuchtigkeit und Stöße geschützt, bearbeitete Flächen konserviert. Auf der Baustelle folgen Montage, Lastprobe und Inbetriebnahme – Ablauf sowie statische und dynamische Prüfung beschreibt der Beitrag Montage und Inbetriebnahme eines Brückenkrans.
Fertigung bei Ervan Cranes
Konstruktion und Stahlbau bleiben bei Ervan Cranes im eigenen Haus, im Werk in Torbalı bei İzmir, Türkei; gegründet wurde das Unternehmen 2003. Jeder Kran wird auf Last, Spannweite, Hubhöhe und Einstufung ausgelegt, weitere Werte werden projektbezogen festgelegt. Das Team, das den Kran plant, nimmt ihn vor Ort auch in Betrieb. Mehr dazu unter Fertigung und Engineering sowie bei unserer Leistung Fertigung und Montage.
Für die Kranmodelle ERV05–RV50 liegt die CE-Konformitätsbestätigung ECP.25.02.C0045 nach Maschinenrichtlinie 2006/42/EG und Niederspannungsrichtlinie 2014/35/EU vor. Brückenkrane aus unserer Fertigung decken 1 bis 100 t ab.
Häufig gestellte Fragen
Welche Stahlsorten werden für Kranträger verwendet?
Für die meisten Kranstahlbauten werden S235 oder S355 nach EN 10025-2 verwendet; die Wahl folgt aus der Berechnung. Ein höherfester Stahl spart nicht automatisch Gewicht, weil die Ermüdungsfestigkeit geschweißter Details kaum mit der Streckgrenze steigt. Bei tiefen Einsatztemperaturen muss die Zähigkeitsgüte (JR, J0, J2 oder K2) zu Blechdicke und tiefster Betriebstemperatur passen.
Warum haben Kranträger eine Überhöhung?
Die Überhöhung gleicht die Durchbiegung aus Eigengewicht und einem Teil der Last aus, sodass der belastete Träger annähernd waagerecht liegt. Die Katze muss dann nicht aus einer Mulde herausfahren, und der Haken bleibt dort, wo der Kranführer ihn erwartet. Sie wird in der Fertigung eingebracht und vor der Auslieferung gemessen.
Welche Prüfungen finden im Werk statt, welche auf der Baustelle?
Im Werk werden Werkstoffe, Schweißnähte, Maße und Beschichtung geprüft, dazu kommen elektrische und Funktionsprüfungen an Katze und Hubwerk. Auf der Baustelle werden nach der Montage Endschalter und Überlastsicherung eingestellt und die Lastproben gefahren: statisch mit mindestens dem 1,25-Fachen und dynamisch mit dem 1,1-Fachen der Nennlast (Maschinenrichtlinie 2006/42/EG, Anhang I 4.1.2.3). In Deutschland verlangt die BetrSichV zudem eine Prüfung vor der erstmaligen Verwendung.
Kann ich meinen Kran während der Fertigung besichtigen?
Vereinbaren Sie das bereits bei der Auftragsvergabe. Üblich ist ein Prüf- und Inspektionsplan mit Haltepunkten, etwa nach dem Schweißen der Träger und vor der Beschichtung, sowie eine Werksabnahme vor dem Versand. Legen Sie vorab fest, welche Protokolle vorgelegt werden – dann vergleicht der Termin Messwerte mit der Spezifikation statt Eindrücke.
Am deutlichsten zeigt sich Fertigungsqualität am eigenen Projekt. Beschreiben Sie uns, was Sie wo und wie oft heben müssen; wir erstellen ein technisches Angebot, aus dem hervorgeht, wie Ihr Kran berechnet, gefertigt und geprüft wird. Nutzen Sie dafür unser Anfrageformular.